ผลิตภัณฑ์
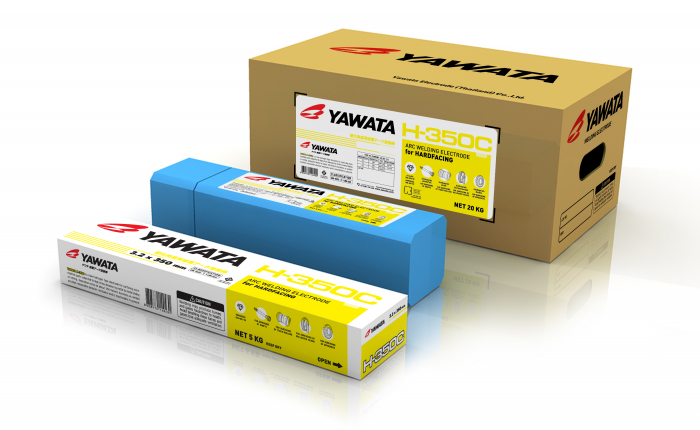
ยาวาต้า H-350C (สำหรับงานโลหะเสียดสีกับโลหะและเสียดสีกับทราย)
ประเภทสินค้า : DIN 8555 : E 1-UM-350
มาตรฐานรับรอง : มอก.
การใช้งาน : ใช้เชื่อม
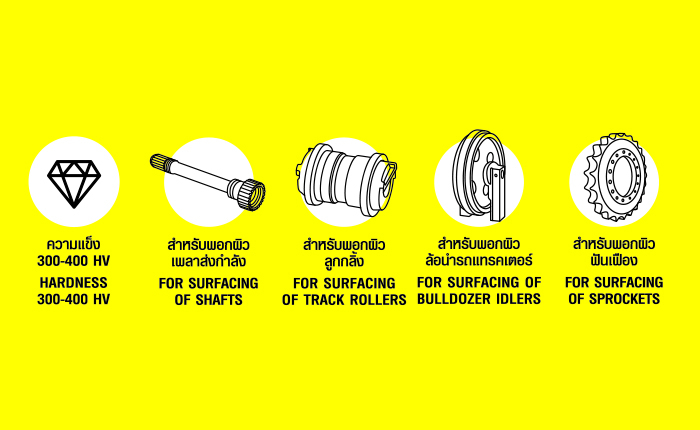
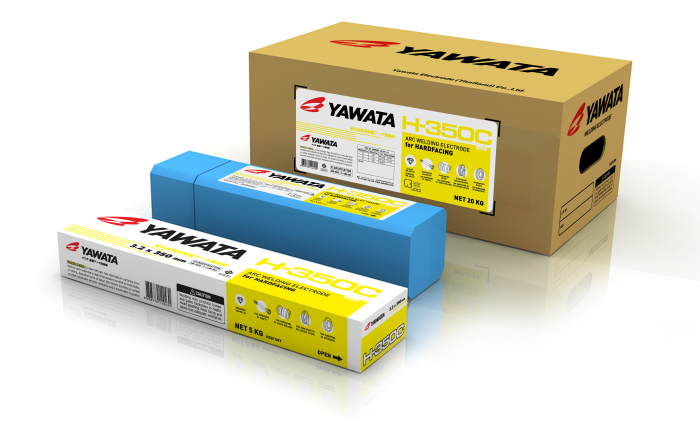
ยาวาต้า H-350C เป็นลวดเชื่อมไฮโดรเจนต่ำ เหมาะกับงานพอกผิวแข็งชิ้นส่วนเครื่องจักรกลในส่วนที่มีการเสียดสีกันสูงระหว่างโลหะกับโลหะ เนื้อโลหะเชื่อมมีความแข็งประมาณ 350 วิคเกอร์ ทนต่อการเสียดสีได้ดีและสามารถกลึงตกแต่งได้
DIN 8555 : E 1-UM-350
|
C
|
Si
|
Mn
|
Cr
|
Cr+Mn+Mo+Ni
|
|
|
Req.
|
≤0.40
|
N.S.
|
N.S.
|
N.S.
|
≤5.0
|
|
Typ.
|
0.18
|
0.29
|
1.12
|
1.35
|
3.04
|
Typ. = Typical results
N.S. = Not Specified
|
วิคเกอร์(Hv)
|
ร็อคเวลล์ (HRC)
|
Shore
|
การปรับปรุงด้วยความร้อน
|
|
356
|
36
|
49
|
ในสภาพหลังเชื่อม, อุ่นชิ้นงานก่อนเชื่อม
และควบคุมอุณหภูมิของแนวเชื่อมที่ 150๐C |
|
323
|
32
|
45
|
ในสภาพหลังเชื่อม, อุ่นชิ้นงานก่อนเชื่อม
และควบคุมอุณหภูมิของแนวเชื่อมที่ 300๐C |
|
336
|
34
|
47
|
อบคลายที่ 500๐C
|
|
301
|
30
|
42
|
อบคลายที่ 600๐C
|
|
439
|
44
|
58
|
ราดน้ำที่ 600๐C
|
| ขนาด /ความยาว (มม.) |
3.2/350 | 4.0/400 | 5.0/450 | |
| ท่าเชื่อม | กระแสไฟ (แอมแปร์) | |||
| F | 100-150 | 140-180 | 170-240 | |
| V | 80-120 | 110-170 | - | |
1. ใช้ลวดเชื่อมที่แห้ง ควรนำลวดเชื่อมที่ชื้นไปอบที่อุณหภูมิ 300~350℃ เป็นเวลา 60 นาทีก่อนใช้
2. ควรอบงานก่อนเชื่อมให้มีอุณหภูมิสูงกว่า 150℃
3. ในการเชื่อมพอกผิวแข็งเหล็กงานหล่อหรือเชื่อมพอกหลายชั้น ควรเชื่อมรองพื้นด้วยลวดไฮโดรเจนต่ำก่อน
2. ควรอบงานก่อนเชื่อมให้มีอุณหภูมิสูงกว่า 150℃
3. ในการเชื่อมพอกผิวแข็งเหล็กงานหล่อหรือเชื่อมพอกหลายชั้น ควรเชื่อมรองพื้นด้วยลวดไฮโดรเจนต่ำก่อน
Related industries
เหมืองและน้ำตาล
เหมืองและน้ำตาล