ผลิตภัณฑ์
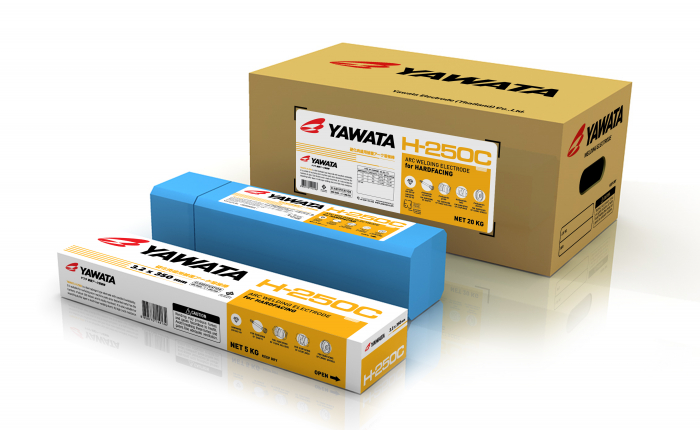
ยาวาต้า H-250C (สำหรับงานโลหะเสียดสีกับโลหะระดับปานกลาง)
ประเภทสินค้า : DIN 8555 :E 1-UM-250
มาตรฐานรับรอง : มอก.
การใช้งาน : ใช้เชื่อมเหล็กเหนียวสำหรับงานต่อเรือ ฐานลูกรีด โครงสร้าง และงานเชื่อมสำเร็จของงานโครงสร้างขนาดใหญ่

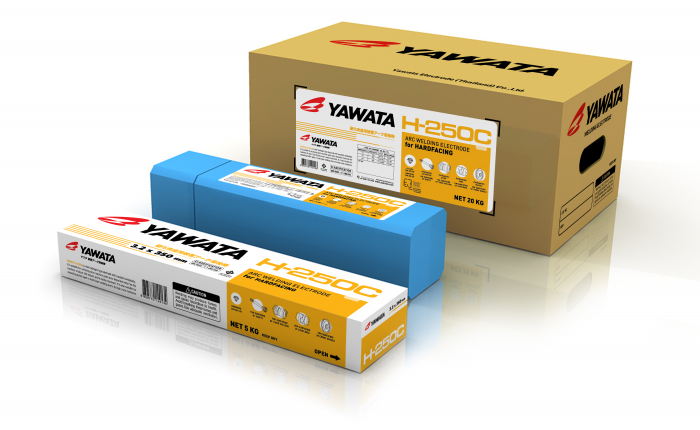
ยาวาต้า H-250C เป็นลวดเชื่อมไฮโดรเจนต่ำที่มีความสามารถในการเชื่อมได้อย่างดีเยี่ยม เหมาะสำหรับใช้เชื่อม พอกผิวหน้าชิ้นส่วนเครื่องจักรกลที่สึกหรอ เพราะเนื้อโลหะเชื่อมมีความแข็งประมาณ 250 วิคเกอร์ และง่ายต่อการ ตัดขึ้นรูป นอกจากนี้ ยังเหมาะสำหรับการเชื่อมรองพื้นในการเชื่อมหลายแนว มีความต้านทานต่อการแตกร้าวสูง
DIN 8555 :E 1-UM-250
|
C
|
Si
|
Mn
|
Cr
|
Cr+Mn+Mo+Ni
|
|
|
Req.
|
≤0.40
|
N.S.
|
N.S.
|
N.S.
|
≤5.0
|
|
Typ.
|
0.13
|
0.41
|
0.94
|
0.66
|
2.1
|
Typ. = Typical results
N.S. = Not Specified
| ความต้านแรงดึง N/mm2 (kgf/mm2) |
อัตราการยืดตัว % |
ทนแรงกระแทก 2V-notch ที่ 0oC, J (kgf.m) |
|
| Req. | ≥XX | ≥XX | N.S. |
| Typ. | 660 (67) | 26 | 150 (15) |
|
วิคเกอร์(Hv)
|
ร็อคเวลล์ (HRC)
|
Shore
|
การปรับปรุงด้วยความร้อน
|
|
249
|
22
|
36
|
ในสภาพหลังเชื่อม, อุ่นชิ้นงานก่อนเชื่อม
และควบคุมอุณหภูมิของแนวเชื่อมที่ 150๐C |
|
237
|
20
|
34
|
ในสภาพหลังเชื่อม, อุ่นชิ้นงานก่อนเชื่อม
และควบคุมอุณหภูมิของแนวเชื่อมที่ 300๐C |
|
229
|
18
|
33
|
อบคลายที่ 500๐C
|
|
224
|
17
|
32
|
อบคลายที่ 600๐C
|
| ขนาด /ความยาว (มม.) |
3.2/350 | 4.0/400 | 5.0/450 | |
| ท่าเชื่อม | กระแสไฟ (แอมแปร์) | |||
| ทุกท่าเชื่อม | 80-150 | 120-180 | 170-240 | |
1. ใช้ลวดเชื่อมที่แห้ง ควรนำลวดเชื่อมที่ชื้นไปอบที่อุณหภูมิ 300~350℃ เป็นเวลา 60 นาทีก่อนใช้
2. ควรอบงานที่เป็นเหล็กกล้าผสมต่ำหรือเหล็กกล้าคาร์บอนก่อนเชื่อมให้มีอุณหภูมิสูงกว่า 150℃
2. ควรอบงานที่เป็นเหล็กกล้าผสมต่ำหรือเหล็กกล้าคาร์บอนก่อนเชื่อมให้มีอุณหภูมิสูงกว่า 150℃
Related industries
เหมืองและน้ำตาล
เหมืองและน้ำตาล